当前位置:首页 > 精雕教程 > 雕刻路径 > 正文内容

残料补加工

2021-05-20雕刻路径17759

在雕刻复杂区域的过程中,为了提高雕刻效率,通常需要用大直径刀具完成粗雕刻。但是大直径刀具会在内角位置留下很大的残留量。

有些窄小的区域,刀具也无法雕刻。在精雕刻过程中,残料补加工功能可以根据粗雕刻刀具和精雕刻刀具的大小关系自动计算出残料位置,生成清除残料的补加工路径,如图1所示。
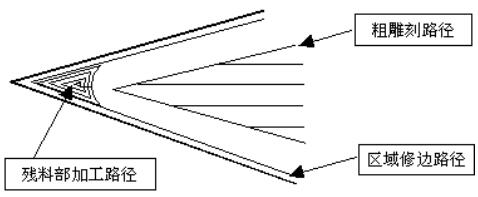
大刀加工留下残料.jpg

▲图1 大刀加工留下残料

残料补加工的雕刻参数有残料定义方式、上把刀具、上把刀具直径、上次吃刀深度、上次侧边余量和上次底面余量,如图2所示。

残料补加工参数.jpg

▲图2 残料补加工参数

残料定义方式:

残料有三种定义方式包括:

1、指定上次路径,点击这个选项,系统会让用户从雕刻路径中寻找上次加工的路径,然后从这个路径中得到下面五个参数;

2、设定刀具直径,系统认为上把刀具的类型与当前刀具相同。该加工方法主要使用平底刀和锥刀。刀具直径指刀具的底直径,系统根据直径差计算残料;

3、指定上把刀具,不要求刀具类型相同,需要用户从刀具库中指定上把刀具。系统由两把刀具就可以计算出残料加工的区域。

上把刀具:

当残料定义方式为指定上把刀具时,该参数项可用。点击“上把刀具”按钮,可以从刀具库中选择上次粗加工时使用的刀具。

上把刀具直径:

仅仅在使用设定刀具直径的方式下有效,指上一次区域加工时使用的刀具直径,主要用于平底刀和锥刀;

上次吃刀深度:

上一次区域加工时的吃刀深度,它会影响残料的计算;

上次侧边余量:

上一次区域加工时设置的侧边余量,它会影响残料的计算;

上次底面余量:

上一次区域加工时设置的底面余量,它会影响残料的计算;

广告:精雕速成宝典

分享给朋友:
返回列表

上一篇:螺旋走刀

下一篇:区域修边

相关文章

环切走刀

环切走刀

环切走刀是沿边界曲线环绕走刀。环切走刀的参数包括最少抬刀、从内向外走刀、环切并清角,参考图1。参数中的最少抬刀同行切走刀中的最少抬刀的意义是一样的。▲图1 环切走刀参数从内向外走刀:环切方向包括“从内向外”和“从外向内”两种。选择该项为“从...

节点坐标

节点坐标

图1所示的对话框是节点坐标对话框。利用这个对话框可以对节点的坐标进行修改。▲图1a 节点坐标▲图1b 节点移动参数定义:参数设置:步长文本框用于设置每次移动的距离大小。如果选择的是闭合路径的端点(首末点重合点),可以通过选择单选按钮来确定选...

编辑加工域

编辑加工域

在上面讲述的例子中有两个加工域,选择在“分层区域粗雕刻-1”加工域下进行介绍。功能:包括修改加工域、在加工域下添加路径、删除该加工域和打印加工域下的路径信息等。操作:鼠标右键点击“分层区域粗雕刻-1”结点,弹出菜单如图1所示。该菜单有十一个...

刀具路径排序

刀具路径排序

系统按照路径生成的先后顺序记录了这些路径加工时的先后顺序。由于生成路径是个反复的过程,在路径生成时用户很可能已经不记得这些路径生成的先后顺序,或者这些路径的先后顺序不是加工的先后顺序。此时,就需要用刀具路径排序功能,对路径进行排序。刀具路径...

路径设置

路径设置

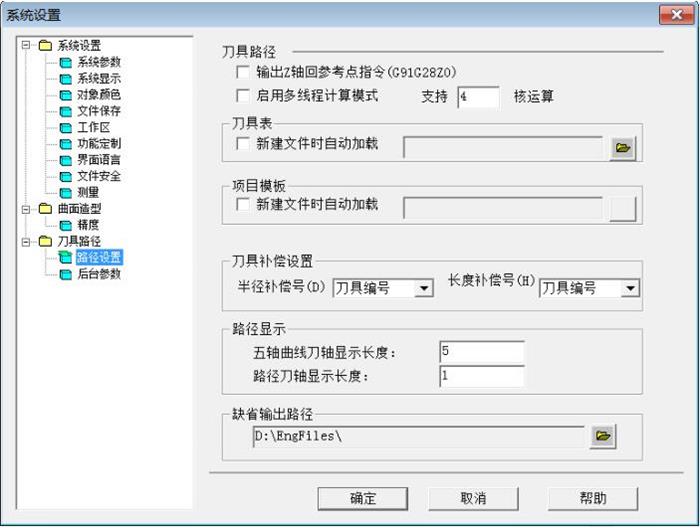
【路径设置】主要为了方便路径编程、计算、查看、输出操作,提供一些常用设置,如下图所示:▲图 1 路径设置参数说明:启用多线程计算模式:勾选该项,计算路径时可以提高多核CPU的使用率,缩短路径计算时间。输出Z轴回参考点指令(G91G28Z0)...

后台参数设置

后台参数设置

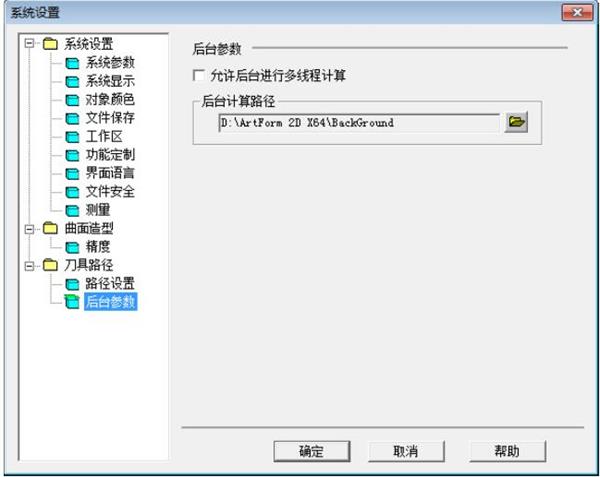
后台参数设置在系统设置里面,主要是设置是否允许软件线程计算,和设置后台路径计算的存放目录为主。▲图 1 后台参数设置界面参数说明:允许后台进行多线程计算:勾选该项,将允许路径在进行后台计算时采用多线程计算模式。可以提高计算路径的多...

生成刀具路径流程

生成刀具路径流程

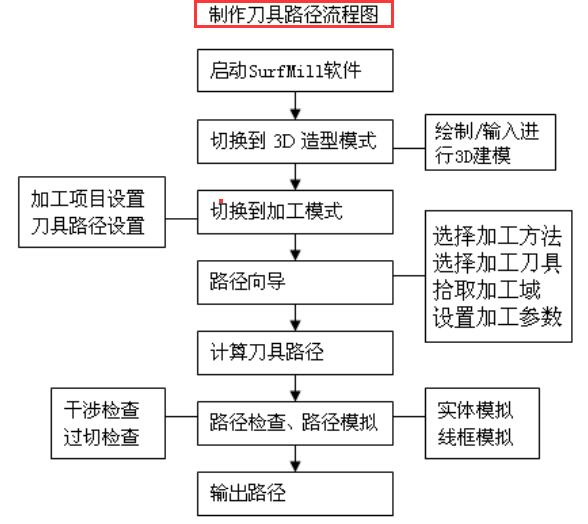
从使用精雕软件软件进行造型,到生成刀具路径,最后输出路径到机床加工,大致分为了7大步骤,如下图所示:▲图 生成刀具路径流程操作步骤:1、启动精雕软件。2、切换到3D造型模式,进行3D建模,这个过程可以是自己绘制,也可以输入第三方软件提供的数...

项目模式

项目模式

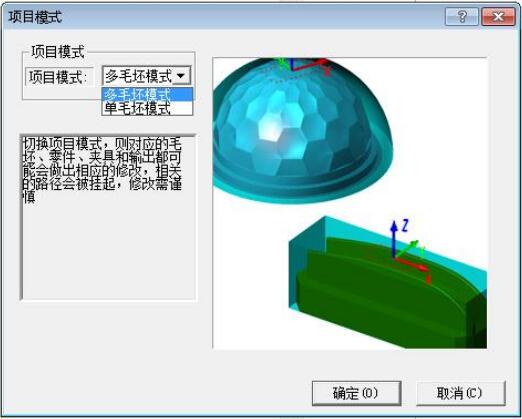
项目模式的改变,对应的毛坯、零件、夹具和输出都会做出相应的修改,相关的路径会被挂起,修改需谨慎。项目模式有两种类型:多毛坯模式和单毛坯模式。▲图 1 项目模式选择单毛坯模式时,会出现如图所示的工具条,不同的刀具平面只能使用相同的毛坯、零件、...