当前位置:首页 > 精雕教程 > 雕刻路径 > 正文内容

路径镜像变换

2021-05-23雕刻路径16450

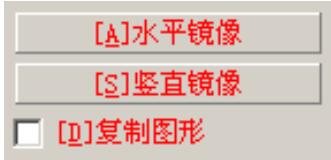
对选择的路径以某一条直线为对称轴,进行对称映像或对称拷贝。镜像变换的导航工具栏选项如图1所示。
镜像变换导航工具栏选项.jpg

▲图1 镜像变换导航工具栏选项

参数定义:

水平镜像:

对路径在水平方向上进行镜像。

竖直镜像:

对路径在竖直方向上进行镜像。

复制图形:

选择此选项为镜像拷贝,不选择此选项则为镜像移动。

根据对称轴的不同,镜像变换可分为以下三种方式:

1、任意角度镜像:所定义的对称轴为任意角度方向的直线;

2、水平镜像:对称轴为过路径的中心且与X轴平行的直线;

3、竖直镜像:对称轴为过路径的中心且与Y轴平行的直线。

1、任意角度镜像

定义任意一角度的直线为对称轴来对选择的路径进行镜像。如图2所示。

任意角度镜像变换.jpg

▲图2 任意角度镜像变换

实现方法:

(1)选择路径对象;

(2)启动镜像命令;

(3)输入基点;

(4)输入镜像角度。

操作步骤:

1)择路径对象:在屏幕上拾取要进行镜像变换的路径,可拾取多个路径对象。

2)启动镜像命令:点击“路径编辑”->“2D镜像”菜单项,启动命令。

3)请输入基点:定义镜像轴的基点。

4)请输入镜像角度:定义镜像轴的角度,可直接输入角度值,也可移动鼠标确定一点,通过基点与这个点之间的方向矢量来定义角度。角度值为绕基点从X轴正向逆时针转过的角度。

5)请输入基点:定义下一次镜像的基点,或单击右键结束。继续输入坐标,可对选中的路径进行多次镜像操作。

2、水平和竖直镜像

以过路径中心且与X/Y轴平行的直线作为对称轴来对选择的路径进行镜像。

水平镜像和竖直镜像.jpg

▲图3 水平镜像和竖直镜像

实现方法:

(1)选择镜像对象;

(2)启动水平镜像或竖直镜像命令。

操作步骤:

1)选择镜像对象:

在屏幕上拾取要镜像的路径,可拾取多个路径对象。

2)启动水平镜像或竖直镜像命令:

点击“路径编辑”->“2D镜像”菜单项,启动命令,点击导航工具栏中的“水平镜像”或者“竖直镜像”按钮。

广告:精雕速成宝典

分享给朋友:

相关文章

钻孔与扩孔雕刻

钻孔与扩孔雕刻

钻孔雕刻钻孔雕刻方法用于生成钻孔路径,雕刻参数如图1所示。▲图1 钻孔雕刻参数贯穿距离加工通孔时,钻头去除刀尖补偿后多钻出的距离,即图2中的H1。▲图 2 贯穿距离和刀尖补偿刀尖补偿由于钻孔刀具的顶部为锥形,为了保证在某深度范围内所钻孔的直...

分层区域曲面粗雕刻

分层区域曲面粗雕刻

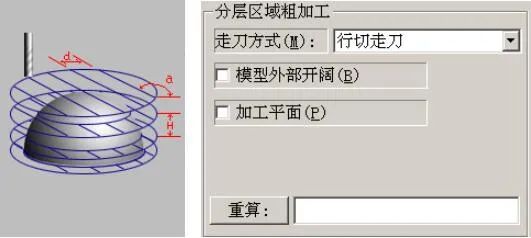
分层区域粗雕刻是一层一层的切削工件,在加工过程中,控制刀具路径在固定深度切削,像等高线一般,和精加工中的等高外形加工相对应。该方法主要用于曲面较复杂、侧壁较陡峭或者较深的场合。由于分层区域在加工过程中高度保持不变,所以该加工方法能够大大地提...

投影雕刻

投影雕刻

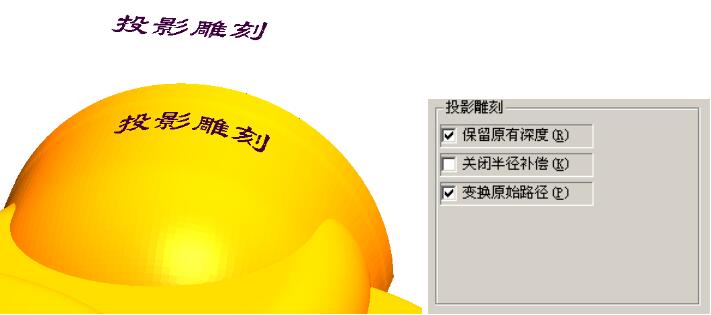
投影雕刻是按照加工面的垂直方向将路径投影到曲面上,主要用于在曲面上刻字或者划线,或者雕刻一些图案。投影雕刻的雕刻参数有三个,分别为保留原有深度、关闭半径补偿和删除原始路径,如图1所示。▲图1 投影雕刻参数保留原有深度:选择该项,投影路径将保...

路径文件格式

路径文件格式

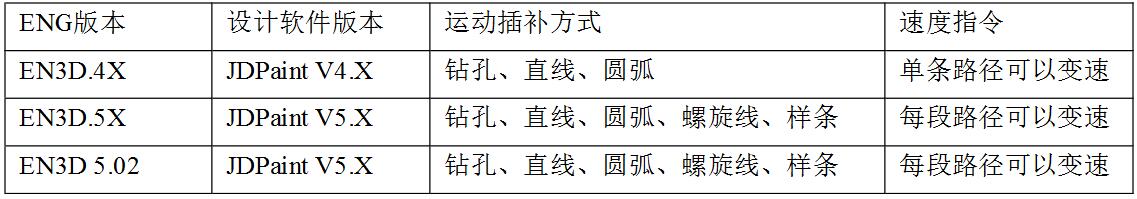
输出格式包括控制软件的版本、输出二维路径、输出次序和曲线输出误差等参数。控制软件版本:JDPaint V5.0可以输出三种ENG版本,分别是EN3D 4.x、EN3D 5.x和EN3D 5.02三种格式。它们的区别如下:▲图1 控...

路径设置

路径设置

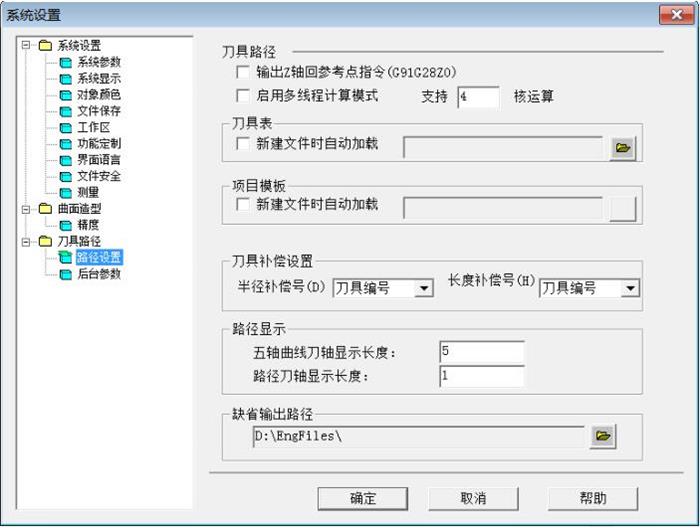
【路径设置】主要为了方便路径编程、计算、查看、输出操作,提供一些常用设置,如下图所示:▲图 1 路径设置参数说明:启用多线程计算模式:勾选该项,计算路径时可以提高多核CPU的使用率,缩短路径计算时间。输出Z轴回参考点指令(G91G28Z0)...

后台参数设置

后台参数设置

后台参数设置在系统设置里面,主要是设置是否允许软件线程计算,和设置后台路径计算的存放目录为主。▲图 1 后台参数设置界面参数说明:允许后台进行多线程计算:勾选该项,将允许路径在进行后台计算时采用多线程计算模式。可以提高计算路径的多...

当前刀具表

当前刀具表

当前道具表是一种独立于系统刀具库的管理模式,实现对当前文件中使用的刀具和用户常用刀具的高效管理。用户可以通过以下两种方式访问刀具表:(1)在操作控制器里,鼠标左键双击【刀具表】,弹出当前刀具列表界面,如下图所示:▲图 1 当前刀具列表(2)...

加工参数说明

加工参数说明

切换到“加工参数”页面中,如下图所示。刀具加工参数主要由加工速度和加工参数两部分组成。加工速度:加工速度参数部分,用户可以根据实际加工中的刀具走刀速度,进行预先设置,减少用户在每次的加工路径中的重复设置,提高效率。▲图 1 加工速度走刀速度...