当前位置:首页 > 精雕教程 > 雕刻路径 > 正文内容

雕刻次序

2021-05-21雕刻路径26569

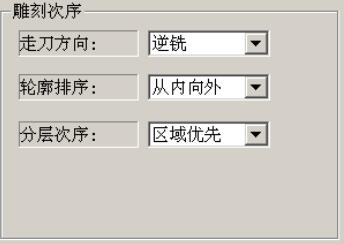
雕刻次序包括刀具的走刀方向、加工时的分层次序和路径中的轮廓排序,如图1所示。
雕刻次序.jpg

▲图1 雕刻次序

走刀方向:

在铣削加工中,存在一个加工方向问题,即顺铣和逆铣。对于正螺纹的刀具(主轴正转),当刀具旋转的切削线速度方向与走刀方向一致时,产生顺铣,否则,产生逆铣,如图2所示。

判断正铣、逆铣的方法很简单,就是看切削刃是迎着走刀方向切削还是背对走刀方向切削。迎着切削的是逆铣,背对走刀方向切削的是顺铣。但加工方向又很难判断。因为它受刀刃的螺旋方向、主轴转向、走刀方向以及加工面的凸凹性影响。在同一条刀具路径中就可能同时存在顺铣和逆铣,譬如往复折线走刀。

走刀方向.jpg

▲图2 走刀方向

分层次序:

分层雕刻时,如果有几个独立的区域,我们可以选择两种雕刻方式,即高度优先和区域优先。使用“高度优先”功能雕刻时,总是先加工完所有区域的第一层,再去加工所有区域的第二层,直到最后一层;使用“区域优先”功能雕刻时,总是先一层一层地加工完一个区域,再去加工另一个区域,直到最后一个区域,如图3所示。

分层次序.jpg

▲图3 分层次序

轮廓排序:

当区域内部包含小区域,即出现区域嵌套时,有三种次序加工嵌套区域,即从内向外、从外向内或最短距离。采用从内向外雕刻次序时,先雕刻最里面的区域,然后逐步向外雕刻;采用从外向内雕刻次序时,先雕刻最外面的区域,然后逐步向里雕刻;采用最短距离的雕刻次序时,刀具路径总是按照最短距离雕刻轮廓,保证刀具在区域之间的移动距离最短。

轮廓排序适用于轮廓切割和区域雕刻。图4是三种轮廓排序的示意图,其中数字表示雕刻的先后次序。

轮廓排序.jpg

▲图4 轮廓排序

广告:精雕速成宝典

分享给朋友:
返回列表

上一篇:雕刻精度

下一篇:尖角过渡方式

相关文章

下刀方式

下刀方式

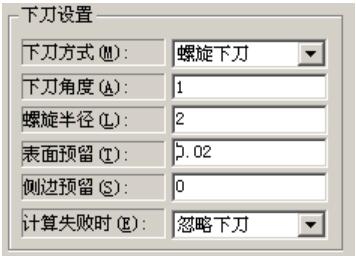
刀具垂直落刀过程容易造成刀尖崩裂,而改变下刀方式可以降低下刀冲击,提高刀具的使用寿命。下刀参数包括下刀方式、下刀角度、直线长度(螺旋半径)、表面预留和侧边预留,如图1所示。▲图1 下刀参数下刀方式:系统提供的下刀方式有:竖直下刀、轮廓下刀、...

轮廓设置

轮廓设置

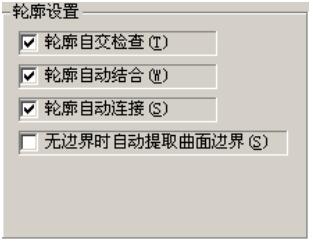
轮廓设置有三个参数,分别为轮廓自交检查、轮廓自动结合和轮廓自动连接,参考图1。▲图1 轮廓设置轮廓自交检查:选择该复选框,系统会自动排除轮廓相交的部分。在进行轮廓切割和区域雕刻时,如果图形轮廓出现自交,有时候无法生成路径。如果使用“轮廓自交...

路径打印

路径打印

路径打印功能是将选中的刀具路径组的属性和一些参数打印出来,以便于加工和管理。当系统中没有路径的时候该命令不可用。操作过程如下:1)选择菜单命令选择“加工项目(T)>>路径打印(P)”菜单项。在应用程序的右边会弹出一个导航窗口,如...

加工模拟

加工模拟

在用生成的路径驱动机床加工前,通常都需要先对路径进行加工模拟和校验。在确定路径正确、工艺规划合理后,才能用于加工。加工模拟和校验在整个加工过程中非常重要。它可以帮助我们提前发现错误、纠正错误,避免在加工过程中造成不必要的损失。JDPaint...

节点坐标

节点坐标

图1所示的对话框是节点坐标对话框。利用这个对话框可以对节点的坐标进行修改。▲图1a 节点坐标▲图1b 节点移动参数定义:参数设置:步长文本框用于设置每次移动的距离大小。如果选择的是闭合路径的端点(首末点重合点),可以通过选择单选按钮来确定选...

路径设置

路径设置

【路径设置】主要为了方便路径编程、计算、查看、输出操作,提供一些常用设置,如下图所示:▲图 1 路径设置参数说明:启用多线程计算模式:勾选该项,计算路径时可以提高多核CPU的使用率,缩短路径计算时间。输出Z轴回参考点指令(G91G28Z0)...

项目模式

项目模式

项目模式的改变,对应的毛坯、零件、夹具和输出都会做出相应的修改,相关的路径会被挂起,修改需谨慎。项目模式有两种类型:多毛坯模式和单毛坯模式。▲图 1 项目模式选择单毛坯模式时,会出现如图所示的工具条,不同的刀具平面只能使用相同的毛坯、零件、...

机床设置

机床设置

机床设置主要是用来设置实际加工时所用机床的基本信息,该信息主要用于估算路径加工时间、进行机床模拟分析、路径输出等命令。启动【机床设置】命令的途径有三种:(1)点击菜单栏【加工项目】→【机床设置】项,启动机床设置命令;▲图 1 机床设置(2)...