路径干涉检查
干涉检查用于对刀杆和卡头是否发生干涉进行检查,以便及时发现不合理的路径,防止出现粘刀、断刀、撞上卡头、损坏机床等现象。
在加工环境下选择“刀具路径>>路径干涉检查”菜单项,或在导航工具栏的加工刀具面树状列表项上单击鼠标右键,弹出上下文菜单,选择“路径干涉检查”菜单项,便进入路径干涉检查命令。
选择该命令后,在导航工具条中会出现如图1所示的导航工具条。在用户指定检查类型、检查路径和比较区域大小后,单击“干涉检查”按钮,便开始对路径进行干涉检查。对于刀杆检查,凡加工材料厚度大于刀刃长度的路径都认作发生刀杆干涉。对于卡头检查,凡是卡头会触及毛坯材料的都认为发生卡头干涉。
在干涉检查后,会在“干涉检查”按钮下显示发生干涉位置的数目。通过单击“上一处”和“下一处”按钮,可以逐个察看干涉的深度和位置。干涉的路径会在屏幕中用红色表示。
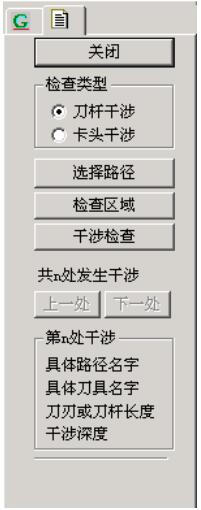
▲图1 路径干涉检查命令的导航工具条
干涉检查命令的使用过程如下:
1)选择干涉检查路径
单击“选择路径”按钮,会出现选择路径对话框,具体用法参见刀具路径分析的选择路径部分。
2)选择检查区域
单击“检查区域”按钮,会出现“选择比较区域”对话框,具体用法参见刀具路径分析的选择比较区域部分。
3)干涉检查
如果检查类型是“刀杆检查”,可以对刀刃是否够长进行检查。单击“干涉检查”按钮,系统弹出“刀刃长度检查参数”对话框,用户可以在该对话框中设置刀刃长度。
退出该对话框后,出现进度条对话框,系统开始计算发生干涉的路径。有一点需要指出,在做刀杆检查时,如果直接用平行截线精加工路径进行干涉检查,可能会查出许多干涉的路径。这是因为JDPaint认为用户直接用精加工对一个毛坯件一刀到底进行加工,而通常情况下应当先分层进行粗加工。而且在进行干涉检查时,还必须按照正常的加工顺序调整加工域和加工路径的顺序,否则,同样可能出现上述情况。
如果检查类型是“卡头检查”,此时主要卡头螺母和电机机头是否撞到工件上进行检查。单击“干涉检查”按钮,系统弹出“刀杆长度检查参数”对话框。在这个对话框中可以设置刀杆长度、卡头直径,也可以设置电机干涉检查。退出这个对话框,出现进度条对话框,系统开始计算发生干涉的路径。
4)察看干涉路径
若发生干涉,从屏幕和“干涉检查”按钮下的控件可以看到各干涉处的具体情况。根据干涉的深度和区域,用户需要考虑添加、删除或修改一些路径,以防止干涉出现。
注意,路径是否发生干涉和路径的先后顺序以及刀刃长度、刀杆长度的设置有关。加工是必须先做粗加工,再做精加工。否则,就会撞刀。干涉检查也如此。如果精加工路径在粗加工路径的前面,将导致绝大部分精加工路径发生干涉。
为此,用户必须在进行干涉检查之前用路径排序功能对路径的顺序进行调整。此外,刀刃长度必须在使用刀具以前设置。该值的大小对刀杆干涉与否的影响较大。而刀杆长度在系统内部是根据刀刃长度加2计算的。如果发生了卡头干涉,用户可以看到干涉的长度,从而在加工时使用较长的刀,或者用路径节点功能修改路径。
刀刃长度检查
图2是“刀刃长度检查参数”对话框,用户可以在该对话框中设置一个数字来增长或缩短计算干涉时使用的刀刃长度。

▲图2 “刀刃长度检查参数”对话框
刀杆长度检查
图3是“刀杆长度检查参数”对话框。在该对话框中可以通过“增加刀杆长度”参数来增长或缩短计算干涉时使用的刀杆长度,“所用卡头直径”参数可以设置卡头直径。选择“电机干涉检查”复选框,还可以对电机机头是否干涉进行检查。此时需要在设置两个关于电机位置和形状的参数。

▲图3 “刀杆长度检查参数”对话框
干涉检查结果
图4是“干涉检查结果”对话框。该对话框中列出了各刀具是否发生干涉,以及加工各路径所需刀刃的长度。

▲图4 “干涉检查结果”对话框